QR код
Продукция
Контакты


Факс
+86-574-87168065

Электронная почта

Адрес
Промышленная зона Луотуо, район Чжэньхай, город Нинбо, Китай

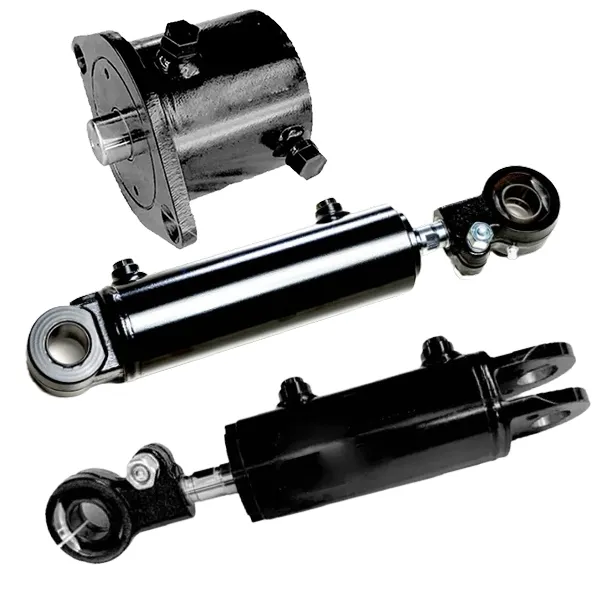
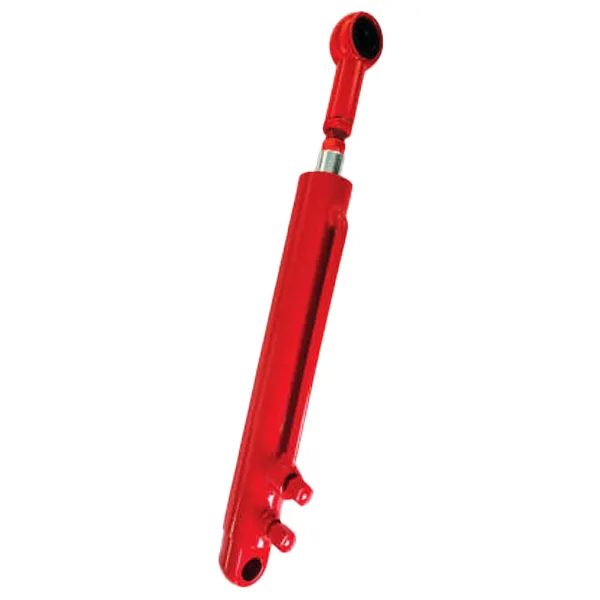
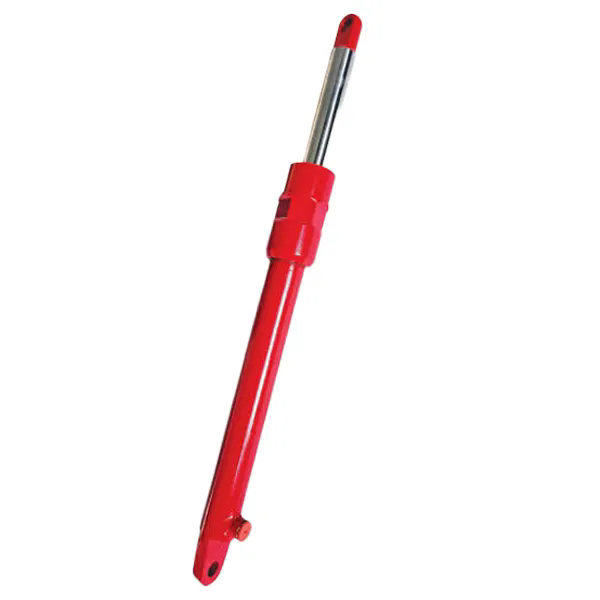
За обычный сезон сбора урожая сельскохозяйственный гидроцилиндр может совершить до 20 000 циклов работы, работая под давлением, превышающим 200 бар. Шток цилиндра непрерывно выдвигается и втягивается благодаря пожнивным остаткам, почвенной пыли и остаткам химикатов. Удобрения содержат соли аммония, которые обладают высокой коррозионной активностью. Пестициды часто содержат соединения серы, которые поражают металлические поверхности. Влага от утренней росы и поливной воды создает идеальную среду для электрохимической коррозии. Сочетание повторяющихся механических циклов и постоянного химического воздействия делает сельскохозяйственные цилиндры одними из самых требовательных гидравлических устройств в любой отрасли.
Отраслевые данные показывают, что неисправности, связанные с коррозией, составляют примерно 35% всех замен гидроцилиндров в сельскохозяйственном оборудовании. Экономический эффект выходит далеко за рамки стоимости замены компонентов. Неисправный цилиндр во время пикового сезона уборки урожая может вывести комбайн из строя на 8–12 часов, что представляет собой потерю дохода в размере 1500–3000 долларов США за час простоя. В этой статье представлен систематический технический анализ того, почему коррозионная стойкость имеет решающее значение для сельского хозяйства.гидравлические цилиндры. В нем рассматриваются механизмы коррозии, их влияние на производительность цилиндров, стратегии выбора материалов, технологии защитных покрытий, а также взаимосвязь между коррозионной стойкостью и общей стоимостью владения. Анализ основан на данных об отказах в полевых условиях, лабораторных испытаниях на коррозию и отраслевых стандартах для сельскохозяйственных гидравлических компонентов.
Сельскохозяйственные гидроцилиндры подвергаются воздействию уникально агрессивной комбинации факторов окружающей среды. В отличие от промышленной гидравлики, где условия окружающей среды относительно контролируются, сельскохозяйственное оборудование работает на открытых полях, где постоянное воздействие влаги, химикатов и абразивных материалов. Следующий анализ определяет основные механизмы коррозии и конкретные факторы окружающей среды, которые ее ускоряют.
Механизм коррозии 1: Равномерная коррозия (Общая ржавчина).Это наиболее распространенная форма коррозии поверхностей цилиндров, возникающая, когда голая сталь подвергается воздействию влаги и кислорода. Скорость реакции ускоряется в присутствии электролитов, например солей, содержащихся в удобрениях. Продукт коррозии (ржавчина) является пористым и не образует защитного барьера, что позволяет процессу коррозии продолжаться беспрепятственно. В ходе испытаний, проведенных нашим заводом, стандартный шток цилиндра из углеродистой стали, подвергшийся воздействию 5%-ного раствора сульфата аммония при температуре 25°C, показал измеримое изъязвление поверхности в течение 72 часов.
Механизм коррозии 2: Питтинговая коррозия.Питтинг — это локализованная форма коррозии, которая создает небольшие полости или отверстия на поверхности металла. Это особенно опасно, поскольку оно может проникнуть глубоко в металл, в то время как окружающая поверхность остается практически неповрежденной. Pitting is initiated by local breakdown of the protective oxide layer on the steel surface, often caused by chloride ions from fertilizers or pesticides. Возникнув, ямки могут быстро распространяться под воздействием комбинированного воздействия механического напряжения и коррозионного воздействия. For a harvester hydraulic cylinder operating in high-cycle conditions, a single pit can act as a stress concentration point, leading to fatigue crack initiation and eventual rod fracture.
Механизм коррозии 3: Коррозионное растрескивание под напряжением (SCC).SCC представляет собой совокупное воздействие растягивающего напряжения и агрессивной среды. Это особенно актуально для штоков гидроцилиндров, которые в процессе эксплуатации испытывают постоянные растягивающие напряжения. SCC может распространять трещины значительно быстрее, чем чисто механическая усталость, что приводит к внезапному и неожиданному выходу из строя. Известно, что ионы хлорида и среда с высоким pH способствуют развитию SCC в некоторых марках стали.
Механизм коррозии 4: Гальваническая коррозия.Это происходит, когда два разнородных металла находятся в электрическом контакте в присутствии электролита. В гидравлическом цилиндре гальваническая коррозия может возникнуть между штоком цилиндра (обычно из закаленной стали) и поршнем или торцевой крышкой (часто из чугуна или алюминия). Тяжесть зависит от разности электрохимических потенциалов между металлами и проводимости электролита. В сельскохозяйственных условиях, где оборудование часто подвергается воздействию соленых удобрений, гальваническая коррозия может быть существенным фактором.
Полевые данные: Скорость коррозии в различных сельскохозяйственных средах.
| Среда | Скорость коррозии (мкм/год) | Время достижения глубины ямки 0,5 мм | Первичный агрессор |
| Сухое хранение - чистое | 5-10 | 50-100 лет | Никто |
| Работа в сухом поле | 15-25 | 20-33 года | Истирание пылью + влага |
| Влажное поле (орошаемое) | 40-60 | 8-12 лет | Вода + кислород |
| Внесение удобрений | 80-120 | 4-6 лет | Соли аммония |
| Прибрежное/морское влияние | 100-150 | 3-5 лет | Хлорид-ионы |
В компании Raydafon Technology Group Co., Limited мы проанализировали данные о коррозионных разрушениях более чем 500 возвратных сельскохозяйственных цилиндров за пятилетний период. Данные показывают, что наиболее распространенными местами коррозии являются поверхность штока поршня (особенно в области, которая остается открытой, когда цилиндр втянут), резьба проушины штока и канавки уплотнений. На основе этого анализа мы разработали спецификацию коррозионной стойкости, учитывающую каждую из этих зон отказа. Спецификация включает выбор материала, обработку поверхности и изменения конструкции, которые минимизируют риск коррозионного повреждения.
Коррозия – это не просто косметическая проблема; оно оказывает прямое, поддающееся количественной оценке влияние на производительность, надежность и безопасность сельскохозяйственных гидроцилиндров. Следующий анализ определяет основные механизмы снижения производительности и их последствия для лесозаготовительных операций.
Ухудшение производительности 1: повреждение уплотнения и внутренняя утечка.Коррозия на поверхности штока цилиндра создает микроскопические дефекты, которые истирают уплотнения штока во время каждого цикла выдвижения и втягивания. Эти частицы износа уплотнений вместе с продуктами коррозии попадают в гидравлическую систему и вызывают дальнейшее повреждение насосов и клапанов. Исследование, проведенное нашим заводом, показало, что шток цилиндра с питтинговой поверхностью глубиной более 0,05 мм может увеличить скорость износа уплотнения до 400 % по сравнению с гладкой, не подверженной коррозии поверхностью. Возникающая в результате внутренняя утечка снижает эффективность цилиндра, требуя более высокого гидравлического давления для достижения той же выходной силы. Это приводит к увеличению расхода топлива и снижению мощности, доступной для других гидравлических функций комбайна.
Ухудшение производительности 2: Повышенное трение и прилипание.Продукты коррозии, особенно оксид железа (ржавчина), представляют собой абразивные частицы, увеличивающие трение между штоком поршня и подшипником цилиндра. Повышенное трение может привести к застреванию или вибрации цилиндра во время работы, что приведет к рывкам и снижению точности управления. Для уборочного оборудования, требующего плавного и точного позиционирования (например, контроля высоты жатки), это ухудшение может существенно повлиять на качество урожая и эффективность уборки. В тяжелых случаях повышенное трение может преодолеть имеющуюся гидравлическую силу, в результате чего цилиндр не сможет выдвинуться или втянуться.
Снижение производительности 3: Снижение статической прочности.Коррозия уменьшает несущее сечение штока и трубки цилиндра. Для штока цилиндра диаметром 50 мм однородный коррозионный слой толщиной 0,5 мм представляет собой уменьшение площади поперечного сечения на 2%, что снижает предел прочности стержня примерно на 2%. Однако локализованное изъязвление создает коэффициенты концентрации напряжений (Kt), которые могут снизить усталостную прочность стержня на 50% и более, в зависимости от глубины и геометрии ямки. Именно этот механизм приводит к внезапным поломкам штоков уборочной техники, часто без значительного предварительного предупреждения.
Ухудшение безопасности: утечка масла под высоким давлением.Когда коррозия проникает в стенку трубки цилиндра или повреждает уплотнение штока, это создает путь для выхода гидравлического масла под высоким давлением. Эта масляная струя может нанести серьезную травму операторам, если они окажутся на пути распыления. Кроме того, утечки нефти на месторождение создают проблемы загрязнения окружающей среды и потенциальную опасность скольжения. Отраслевой стандарт отказа гидроцилиндра заключается в том, что режим отказа должен быть «безопасным», что означает, что цилиндр не должен создавать условия, которые могут травмировать операторов или повредить соседнее оборудование. Отказы, вызванные коррозией, возникающие без предварительного предупреждения, являются явным нарушением этого принципа.
Экономический эффект: время простоя и затраты на ремонт.
| Режим отказа | Среднее время простоя | Стоимость ремонта (запчасти + работа) | Потерянная ценность урожая (24 часа)** | Общая стоимость инцидента |
| Нарушение уплотнения (вызванное коррозией) | 4-6 часов | 800–1500 долларов США | $6000-$12000 | 6800-13500 долларов США |
| Задир стержня (питтинг) | 8-12 часов | 1500–3000 долларов США | 12 000–24 000 долларов США | 13 500–27 000 долларов США |
| Перелом стержня (SCC) | 16-24 часа | 3000–6000 долларов США | 24 000–48 000 долларов США | 27 000–54 000 долларов США |
| Утечка через точечное отверстие в трубке | 12-18 часов | 2000–4000 долларов США | 18 000–36 000 долларов США | 20 000–40 000 долларов США |
** На основе комбайна стоимостью 500 000 долларов США, работающего в течение 24 часов в пиковый сезон сбора пшеницы.
Выбор материала для сельскохозяйственных гидроцилиндров должен сочетать устойчивость к коррозии, механическую прочность, износостойкость и стоимость. Не существует единого материала, который бы оптимизировал все эти факторы, поэтому процесс выбора предполагает поиск компромиссов в зависимости от конкретного применения и операционной среды. В этом разделе рассматриваются материалы, используемые в компонентах гидравлического цилиндра харвестера, и их характеристики коррозионной стойкости.
Материалы поршневого штока:Шток поршня является наиболее подверженным коррозии компонентом гидравлического цилиндра харвестера, поскольку он непосредственно подвергается воздействию внешней среды. Наиболее распространенным материалом для штоков сельскохозяйственных цилиндров является углеродистая сталь с индукционной закалкой и твердым хромированием (обычно AISI 1045 или эквивалент). Это обеспечивает хороший баланс прочности и защиты от коррозии при умеренной стоимости. Коррозионная стойкость этой системы в первую очередь обеспечивается твердым хромированием, толщина которого обычно составляет 20-40 мкм. Однако хромированное покрытие имеет присущие микротрещины, которые могут привести к тому, что коррозионное воздействие достигнет нижележащей стали, что приведет к образованию точечной коррозии и возможному выходу из строя.
Для более требовательных применений доступны альтернативные материалы. Марки нержавеющей стали, такие как 316L, обеспечивают превосходную коррозионную стойкость, но имеют меньшую прочность и более высокую стоимость материала, чем углеродистая сталь. Для применений, где коррозия является серьезной проблемой, мы часто рекомендуем стержни из нержавеющей стали с пассивационной обработкой после механической обработки. Третий вариант — использование никель-хромовых стержней, которые обеспечивают двухслойную систему защиты с улучшенной коррозионной стойкостью по сравнению со стандартным хромированием. В следующей таблице сравнивается коррозионная стойкость обычных материалов стержней.
Материалы трубки цилиндра:Трубка цилиндра обычно изготавливается из холоднотянутой бесшовной стальной трубы (ST52.4 или эквивалентной) с хонингованной внутренней поверхностью. Трубка защищена от внешней коррозии краской или порошковым покрытием. Внутренняя коррозия, как правило, не вызывает беспокойства, поскольку трубка постоянно смачивается гидравлическим маслом, что обеспечивает определенную степень защиты. Однако если масло загрязняется водой (конденсатом от колебаний температуры), может возникнуть внутренняя коррозия.
Материалы поршня и торцевой крышки:Эти компоненты обычно изготавливаются из ковкого чугуна (GJS 400-15) или кованой стали. Коррозионная стойкость этих материалов менее критична, чем стержня, поскольку они не подвергаются непосредственному воздействию внешней среды. Однако коррозия канавок уплотнения может поставить под угрозу целостность уплотнения, что приведет к утечкам.
Сравнение коррозионной стойкости материалов цилиндров.
| Компонент | Материал | Рейтинг коррозионной стойкости | Относительный фактор стоимости | Типичное применение |
| Стержень | 1045 + твердый хром | Умеренный | 1.0 | Стандартный сельскохозяйственный |
| Стержень | 1045 + Никель Хром | Хороший | 1,2-1,3 | Влажный/слегка коррозионный |
| Стержень | Нержавеющая сталь 316L | Отличный | 2,5-3,0 | Коррозионная среда |
| Стержень | 17-4PH Нержавеющая сталь | Отличный | 3,5-4,5 | Высокая прочность + коррозионный |
| Трубка | ST52.4 + Краска | Умеренный | 1.0 | Стандартный сельскохозяйственный |
| Трубка | ST52.4 + порошковое покрытие | Хороший | 1,1-1,2 | Влажная среда |
| Трубка | 316L (обновление материала) | Отличный | 3,0-4,0 | Сильная коррозионная среда |
Наш завод в Райдафоне поддерживает спецификации материалов, которые определяют минимально приемлемую коррозионную стойкость для каждого компонента. Для стандартного сельскохозяйственного применения мы рекомендуем использовать стержни из стали 1045, подвергнутые индукционной закалке, с твердым хромированием и никелевым подслоем. Для применений, в которых цилиндр будет подвергаться воздействию удобрений, пестицидов или соленой среды, мы рекомендуем использовать стержни и трубки из нержавеющей стали 316L.
Помимо выбора материала, технологии защиты поверхности играют решающую роль в коррозионной стойкости сельскохозяйственных гидроцилиндров. Эффективность системы покрытия зависит от нескольких факторов: состава покрытия, подготовки основания, процесса нанесения и толщины покрытия. В этом разделе рассмотрены технологии первичного нанесения покрытий, используемые в отрасли, и представлены результаты ускоренных коррозионных испытаний, проводимых нашим заводом.
Твердое хромирование (гальваническое хромирование).Твердое хромирование является отраслевым стандартом для штоков гидроцилиндров. Хромовый слой обеспечивает превосходную износостойкость, низкое трение и умеренную коррозионную стойкость. Толщина слоя хрома обычно составляет 20-40 мкм. Недостатком твердого хромирования является присущая хромовому отложению пористость. Микротрещины в хромовом слое могут позволить влаге достичь стальной основы, что приведет к локальной коррозии в трещинах. Чтобы смягчить это, некоторые производители наносят подслой никеля перед слоем хрома, который обеспечивает барьер от коррозии. Комбинация никель-хромового покрытия обеспечивает значительно лучшую коррозионную стойкость, чем один только хром.
Никелирование (химическое никелирование).Химическое никелирование — это процесс химического осаждения, в результате которого образуется однородное, твердое и устойчивое к коррозии покрытие. Никелевое покрытие непористое и обеспечивает отличную защиту от коррозии. Химический никель часто применяется в компонентах, требующих высокой коррозионной стойкости, но не подверженных сильному износу. Толщина покрытия обычно составляет 10-25 мкм. Для гидроцилиндра комбайна иногда используется химический никель на поверхности штока агрегатов высокого класса.
Покрытия термического напыления (керамика, карбид, металл).Процессы термического напыления, такие как HVOF (High Velocity Oxy-Fuel), наносят покрытия путем выталкивания расплавленных или полурасплавленных частиц на подложку. Покрытия из карбида вольфрама обеспечивают превосходную износостойкость и хорошую коррозионную стойкость при правильном уплотнении. Керамические покрытия (оксид хрома, оксид алюминия) обеспечивают исключительную коррозионную стойкость и твердость, но могут быть более хрупкими, чем металлические покрытия.
Системы лакокрасочного и порошкового покрытия.Для наружных поверхностей трубки цилиндра и торцевых крышек системы окраски и порошкового покрытия обеспечивают первичную защиту от коррозии. Система покрытия обычно состоит из грунтовки, промежуточного слоя и верхнего слоя. Грунтовка обеспечивает адгезию и первоначальную защиту от коррозии, промежуточный слой обеспечивает толщину и барьерные свойства, а верхнее покрытие обеспечивает стойкость к ультрафиолетовому излучению и эстетичный внешний вид. Общая толщина покрытия сельскохозяйственных цилиндров обычно составляет 80–120 мкм.
В таблице ниже приведены результаты испытаний на коррозионную стойкость для различных систем покрытий, основанные на испытаниях в солевом тумане (ASTM B117) и испытаниях на циклическую коррозию (ISO 11997).
| Система покрытия | Метод применения | Толщина (мкм) | Испытание солевым туманом (часы до появления первой ржавчины) | Циклическое испытание (недели до отказа) |
| Твердый хром (20 мкм) | Гальваника | 20-25 | 200-300 | 4-6 |
| Никель-хром (10 мкм Ni + 25 мкм Cr) | Гальваника | 35-40 | 500-700 | 8-12 |
| Химический никель (25 мкм) | Химическое осаждение | 22-28 | 600-800 | 10-14 |
| HVOF WC-12Co (20 мкм) | Термальный спрей | 18-22 | 800-1000 | 12-18 |
| Система окраски (грунтовка+покрытие) | Нанесение распылением | 80-120 | 400-600 | 8-12 |
| Порошковое покрытие (эпоксидная смола/полиэстер) | Электростатическое распыление + отверждение | 60-100 | 500-700 | 10-14 |
Основываясь на результатах этих испытаний и данных о полевых условиях, наш завод разработал стандартную спецификацию покрытия для гидравлического цилиндра комбайна. Для стержня мы рекомендуем систему никель-хромового покрытия с толщиной подслоя никеля 10-12 мкм и верхнего слоя хрома 25-30 мкм. Для наружных поверхностей мы рекомендуем трехслойную систему окраски (грунтовка с высоким содержанием цинка, промежуточный эпоксидный слой и полиуретановое верхнее покрытие) общей толщиной 100–120 мкм. Эта спецификация обеспечивает оптимальный баланс между защитой от коррозии и стоимостью, и мы документально подтвердили, что срок службы этой системы в полевых условиях превышает 5000 часов.
Решение инвестировать в повышение коррозионной стойкости сельскохозяйственных гидроцилиндров по своей сути является экономическим. Хотя материалы и системы покрытий с более высокими техническими характеристиками требуют более высоких первоначальных затрат, они могут снизить общую стоимость владения на протяжении всего жизненного цикла оборудования. В этом разделе представлена методология оценки экономического влияния коррозионной стойкости и представлен количественный анализ, основанный на реальных условиях эксплуатации.
Модель совокупной стоимости владения:Общая стоимость владения гидроцилиндром включает первоначальную стоимость покупки, стоимость профилактического обслуживания, стоимость запасных частей, стоимость рабочей силы для ремонта и экономические последствия простоя. Коррозионная стойкость влияет на каждый из этих элементов затрат. Цилиндр с плохой коррозионной стойкостью будет иметь более высокие затраты на техническое обслуживание, более частый ремонт, более короткий срок службы и больше времени простоя, чем цилиндр с усиленной защитой от коррозии. Анализ совокупной стоимости владения также должен учитывать косвенные затраты, связанные с неисправностями на местах, например, повреждение урожая из-за поломки оборудования и инцидентов, связанных с безопасностью.
Экономический анализ инвестиций в защиту от коррозии:Мы провели анализ совокупной стоимости владения для трех конфигураций гидроцилиндров комбайна, используемых на комбайне мощностью 300 л.с., работающем в типичных сельскохозяйственных условиях Среднего Запада США. Конфигурации были следующими: (а) стандартная защита от коррозии (стержень 1045 + твердый хром; стандартная краска); (б) усиленная защита от коррозии (стержень 1045 + никель-хром; порошковое покрытие); и (c) максимальная защита от коррозии (стержень 316L + химический никель; система окраски премиум-класса).
Анализ проводился в течение 10-летнего жизненного цикла оборудования с учетом 500 часов работы в год (2500 часов за сезон, при этом 5 сезонов представляют собой типичный срок службы зерноуборочного комбайна до замены). Стоимость простоя оценивается в 1500 долларов в час, исходя из средних эксплуатационных затрат комбайна мощностью 300 л.с.
| Элемент затрат | Стандартная защита | Улучшенная защита | Максимальная защита |
| Первоначальная стоимость цилиндра | 4500 долларов США | 6200 долларов США | 9800 долларов США |
| Ожидаемый срок службы (часы) | 2000 | 4000 | 8000 |
| Количество замен (10 лет) | 5 | 2.5 | 1.25 |
| Стоимость замены (общая) | 22 500 долларов США | 15 500 долларов США | 12 250 долларов США |
| Стоимость рабочей силы для замены | 7500 долларов США | 4000 долларов США | 2000 долларов США |
| Стоимость простоя (за один сбой) | 6000 долларов США | 6000 долларов США | 6000 долларов США |
| Общая стоимость простоя (10 лет) | 30 000 долларов США | 15 000 долларов США | 7500 долларов США |
| Общая стоимость владения | 60 000 долларов США | 34 500 долларов США | 21 750 долларов США |
| Экономия по сравнению со стандартом | — | 25 500 долларов США | 38 250 долларов США |
Анализ показывает, что инвестиции в усиленную защиту от коррозии приносят значительную экономическую отдачу. Цилиндр максимальной защиты, несмотря на более чем удвоенную первоначальную стоимость стандартного цилиндра, снизил совокупную стоимость владения на 38 250 долларов США за 10-летний период. Цилиндр повышенной защиты позволил снизить совокупную стоимость владения на 25 500 долларов. Эта экономия достигается, прежде всего, за счет меньшего количества замен и сокращения затрат на простои. ВРайдафон Технолоджи Груп Ко., ЛимитедМы предоставляем нашим клиентам анализ совокупной стоимости владения для их конкретных приложений, чтобы помочь им принимать обоснованные решения о закупках.
Вопрос 1. Как определить, начинает ли коррозия воздействовать на мой цилиндр, прежде чем он выйдет из строя?
Ответ: Существует несколько визуальных и эксплуатационных индикаторов возникновения коррозии. На штоке поршня обратите внимание на следующие признаки: наличие полос или пятен ржавого цвета на поверхности штока при втянутом цилиндре; видимые питтинги, которые кажутся грубыми на ощупь и могут выглядеть как небольшие темные пятна; снижение гладкости поверхности стержня, которое можно почувствовать, проведя ногтем по стержню. Что касается производительности, вы можете заметить повышенную утечку масла из уплотнения штока цилиндра, повышенный рабочий шум из-за повышенного трения и снижение рабочей скорости. При наличии любого из этих признаков баллон следует осмотреть и при необходимости отремонтировать.
Вопрос 2: Каков типичный срок службы коррозионностойкого сельскохозяйственного гидроцилиндра?
Ответ: Срок службы правильно спроектированного и изготовленного сельскохозяйственного гидроцилиндра с соответствующей защитой от коррозии обычно составляет 3000-5000 часов работы. Для цилиндров с усиленной защитой от коррозии (например, никель-хромовые штоки и порошковое покрытие) срок службы может быть увеличен до 7000-10000 часов. Эти цифры основаны на данных о эксплуатационных характеристиках, собранных нашим заводом, и зависят от конкретных условий эксплуатации и практики технического обслуживания пользователя. Регулярное техническое обслуживание необходимо для увеличения срока службы.
Вопрос 3: Могу ли я дооснастить стандартный цилиндр коррозионностойкими компонентами?
Answer: Yes, it is possible to retrofit a standard cylinder with corrosion-resistant components, but the scope of the retrofit depends on the degree of protection required. Наиболее важным компонентом, требующим модернизации, является шток поршня. Замена стандартного хромированного стержня на никель-хромовый стержень или стержень из нержавеющей стали может значительно улучшить коррозионную стойкость. Кроме того, внешнюю поверхность можно перекрасить или нанести порошковое покрытие для повышения защиты трубки. Однако полная модернизация может стоить почти столько же, сколько новый цилиндр, поэтому экономическое обоснование необходимо оценивать в каждом конкретном случае. Наш завод предлагает как полную замену цилиндров, так и варианты модернизации компонентов.
Вопрос 4: Всегда ли сельскохозяйственные цилиндры из нержавеющей стали лучше, чем углеродистая сталь с покрытиями?
Ответ: Не обязательно. Цилиндры из нержавеющей стали (316L или 17-4PH) обладают превосходной коррозионной стойкостью и могут быть экономичными в агрессивных средах. Однако они значительно дороже, чем углеродистая сталь с защитным покрытием, и могут оказаться необходимыми не для всех случаев применения. Кроме того, нержавеющая сталь имеет более низкую усталостную прочность, чем углеродистая сталь при сопоставимых уровнях твердости, что может повлиять на срок службы цилиндра в условиях большого количества циклов. Мы рекомендуем выбирать материал и систему покрытия с учетом конкретной рабочей среды и ожидаемого срока службы. Чтобы сделать правильный выбор, мы можем провести оценку риска коррозии.
Вопрос 5. Какие методы технического обслуживания продлевают срок службы сельскохозяйственных гидроцилиндров?
Ответ: Следующие приемы технического обслуживания эффективны для продления срока службы сельскохозяйственных гидроцилиндров: после каждого дня работы протирайте оголенный шток чистой тканью для удаления остатков коррозии; нанесите тонкий слой легкого масла или ингибитора коррозии на открытую поверхность штока; Ежемесячно проверяйте поверхность стержня на наличие признаков точечной коррозии или задиров; регулярно осматривайте внешнюю часть трубки цилиндра на наличие признаков коррозии; плановая замена шатунных уплотнений и дворников согласно рекомендациям производителя; и внедрить программу тестирования гидравлического масла для мониторинга состояния масла и обнаружения загрязнений. Эти методы в сочетании с использованием высококачественных, устойчивых к коррозии цилиндров могут значительно продлить срок службы.
Устойчивость к коррозии является фундаментальным требованием к сельскохозяйственным гидроцилиндрам, которые работают в сложных условиях современных сельскохозяйственных операций. Сочетание механического напряжения, химического воздействия и влажности окружающей среды создает условия, которые могут быстро привести к разрушению незащищенных цилиндров, что приведет к снижению производительности, увеличению затрат на техническое обслуживание и неожиданным простоям в критические периоды уборки урожая. Как показал анализ, проведенный в этой статье, экономические последствия отказов, связанных с коррозией, выходят далеко за рамки стоимости запасных частей. Общая стоимость владения коррозионностойкими баллонами обычно ниже, чем стандартными баллонами, если учитывать полный жизненный цикл.
Ключ к достижению адекватной коррозионной стойкости заключается в сочетании факторов: выборе материалов, совместимых с конкретной рабочей средой, нанесении соответствующих защитных покрытий и проектировании цилиндра так, чтобы минимизировать уязвимые места. Наш завод в Raydafon Technology Group Co., Limited разработал комплексный подход к обеспечению коррозионной стойкости, учитывающий каждый из этих факторов, в результате чего сельскохозяйственные гидроцилиндры обеспечивают надежный срок службы в самых требовательных условиях эксплуатации. Мы продолжаем исследовать и внедрять новые технологии защиты от коррозии, чтобы еще больше продлить срок службы нашей продукции.
Свяжитесь с Raydafon Technology Group Co., Limitedчтобы обсудить ваши конкретные требования к устойчивости к коррозии.
+86-574-87168065
Промышленная зона Луотуо, район Чжэньхай, город Нинбо, Китай